


Pengenalan Kepada Proses Salutan Keluli Silikon (1)
Nov 27, 2023
Tinggalkan pesanan
Keluli Silikon Berorientasikan GNEE
Berbanding dengan kepingan keluli silikon tergelek panas,keluli silikon gelek sejukkepingan mempunyai ciri yang jelas disalut dengan lapisan salutan pada permukaan semasa proses pengeluaran. Salutan ini bukan sahaja mempunyai sifat penebat yang tinggi, tetapi juga mempunyai rintangan kakisan dan kebolehprosesan. , rintangan haba yang baik, salutan permukaan keluli berorientasikan boleh meningkatkan sifat magnetik. Penebat interlayer daripada siap dilancarkan panaskepingan keluli silikonterutamanya diselesaikan dengan merendam dalam varnis dan jeruk dan kemudian pengeringan. Izinkan saya memperkenalkan kepada anda proses salutan keluli silikon:
Salutan penebat yang kini digunakan untukkeluli silikon tidak berorientasikanialah salutan penebat hibrid bukan organik-organik, dirujuk sebagai salutan separa organik (resin kromat-organik T4): T0: air, asid borik (H3BO3), anhidrida kromik (CrO3), Bahan tambah, dsb. ; T0 graviti tentu (1.161~1.175g/cm3, 25 darjah ).
Sebab utama yang mempengaruhi kualiti cecair salutan
(1) Kesan suhu
Apabila suhu meningkat, masa penyimpanan berkesan cecair salutan T4 menjadi pendek, iaitu 10 darjah -5 hari, 20 darjah -3 hari dan 30 darjah -2 hari.
(2) Pengaruh masa
Pada suhu yang sama, seiring dengan berlalunya masa, warna cecair salutan menjadi lebih gelap dan lebih gelap, dan akhirnya merosot dan dilupuskan. Disebabkan oleh pengaruh suhu pada cecair salutan, sistem salutan mempunyai sistem penyejukan yang berasingan, menggunakan air sebagai medium. Pam edaran mengalirkan air sejuk ke setiap titik penyejukan (termasuk tangki edaran dan tangki simpanan). Terdapat tiub berbentuk ular diedarkan di dalam tangki, dan air sejuk Peredaran berterusan dalam tiub mengekalkan suhu cecair salutan pada<20°C. This ensures the freshness of the coating fluid.
Oleh kerana pengaruh masa pada cecair salutan, cecair salutan harus digunakan secepat mungkin semasa proses pengeluaran, dan kemudian cecair salutan segar perlu ditambah untuk mengelakkan cecair salutan daripada merosot dan menyebabkan salutan yang lemah; apabila unit mengalami kegagalan dan penyelenggaraan, ia hendaklah Hentikan sistem pemasangan, segera kosongkan cecair salutan dalam tangki beredar dan tangki simpanan, dan siram dengan air untuk mengelakkan cecair salutan daripada bergumpal dan menyumbat pam dan paip selepas kemerosotan.
(3) Kawalan jumlah salutan
Jumlah salutan: Berat salutan per unit luas jalur keluli, dalam g/m2. Untuk memastikan prestasi menyeluruh salutan, pelbagai salutan mesti diuji terlebih dahulu untuk menentukan nilai sasaran dan julat kawalan jumlah salutan yang optimum.
Faktor yang mempengaruhi jumlah salutan
(1) Graviti tentu cecair salutan: semakin tinggi graviti tentu, semakin tinggi jumlah salutan;
(2) Kelajuan unit: Memandangkan roller salutan adalah roller berikut, jumlah salutan adalah berkadar dengan kelajuan unit. Semakin tinggi kelajuan, semakin tebal jumlah salutan;
(3) Pengurangan penggelek salutan: Jumlah salutan adalah berkadar songsang dengan pengurangan penggelek salutan. Semakin besar pengurangan, semakin nipis salutan;
(4) Bentuk penggelek penggelek salutan: Penggelek salutan diperbuat daripada getah tahan asid. Faktor bentuk penggelek termasuk kekerasan, diameter, sudut, kedalaman, bilangan gigi, dsb. penggelek getah. Lebih besar dan lebih dalam alur, lebih banyak gigi, dan lebih tebal salutan.
Prinsip peralatan roller salutan
(1) Cuba pilih model penggelek salutan yang sama kerana faktor jenis penggelek;
(2) Oleh kerana kesan graviti, jumlah salutan pada permukaan bawah agak nipis, jadi roller salutan dengan kekerasan tinggi, diameter kecil, dan alur dalam harus digunakan sebagai roller bawah;
(3) Penggelek salutan mesti diganti secara berpasangan.
Laraskan sudut semburan dan jumlah semburan cecair salutan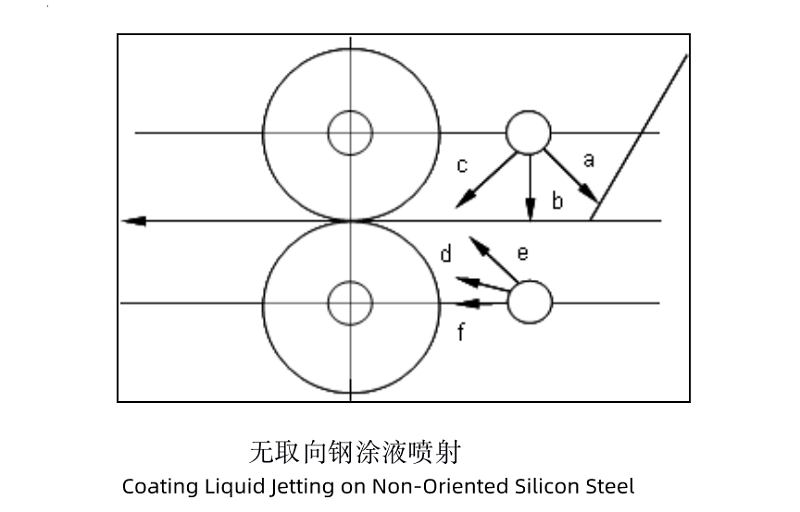
Antaranya, arah suntikan c dan e adalah betul, arah lain akan menyebabkan kecacatan salutan.
Prinsip melaraskan sudut semburan dan isipadu semburan cecair salutan hendaklah memastikan cecair salutan disembur dengan lancar dan sekata ke atas penggelek salutan tanpa gangguan, dan mengelakkan tekanan semburan cecair salutan daripada terlalu tinggi atau arah semburan pengepala cecair salutan. Tersalah sembur. Untuk menghasilkan buih, ia juga perlu untuk mengelakkan tekanan semburan cecair salutan daripada terlalu rendah atau arah penyemburan pengepala cecair salutan tidak betul, menyebabkan tiada semburan cecair salutan atau semburan pada roller salutan, mengakibatkan kecacatan salutan seperti salutan dan bintik yang hilang.
Punca dan Langkah Balas Kecacatan Utama dalam Salutan
(1) Salutan hilang:
Sebab: Ia disebabkan oleh penyumbatan muncung, pengepala, pam edaran dan peralatan lain, tekanan sudut semburan yang tidak betul bagi cecair salutan atau cecair salutan yang tidak mencukupi.
Tindakan balas: Semak dengan kerap semasa operasi, bersihkan dan bersihkan pengepala dalam masa, dan laraskan tekanan suntikan dan sudut pengepala.
(2) Garisan berkembar:
Sebab: Graviti tentu cecair salutan terlalu tinggi; kelikatan cecair salutan adalah tinggi; kekerasan penggelek salutan adalah tinggi; pengurangan roller salutan adalah kecil.
Tindakan balas: Seragamkan operasi penyediaan cecair dengan ketat, dan kawal perkadaran cecair salutan dalam julat sasaran mengikut proses; mengawal suhu cecair salutan dengan munasabah. Cecair salutan suhu tinggi terdedah kepada penuaan, tetapi jika suhu terlalu rendah, kelikatan cecair salutan akan menjadi tinggi dan ia akan merebak semasa salutan. Perlahan-lahan, garisan berkembar dihasilkan (suhu optimum ialah 10-20 darjah ); roller salutan mempunyai kekerasan yang tinggi, dan garisan berganda mudah dihasilkan semasa salutan. Oleh itu, roller salutan dengan kekerasan yang lebih rendah harus dipilih mengikut kelajuan unit, dan roller salutan harus dipilih mengikut keadaan salutan sebenar. Laraskan dengan munasabah jumlah lekuk penggelek salutan.
(3) Nada tidak sekata:
Punca: pembersihan alkali yang lemah, kesan minyak pada plat keluli; salutan tidak sekata; penuaan roller salutan; kawalan suhu pengeringan dan pembakaran yang tidak betul, dsb.
Tindakan balas: Meningkatkan kualiti pembersihan alkali; mengawal ketat jumlah salutan mengikut piawaian salutan, dan laraskan pengurangan roller salutan tepat pada masanya untuk memastikan jumlah salutan pada keseluruhan permukaan plat keluli dikawal dalam julat sasaran, dengan sisihan sekecil mungkin, dengan itu memastikan salutan . Pakaian seragam; jika penggelek salutan didapati semakin tua, penggelek salutan hendaklah diganti dalam masa, dan suhu relau pengeringan dan pensinteran hendaklah dikawal dengan munasabah tepat pada masanya mengikut perubahan dalam kelajuan unit.